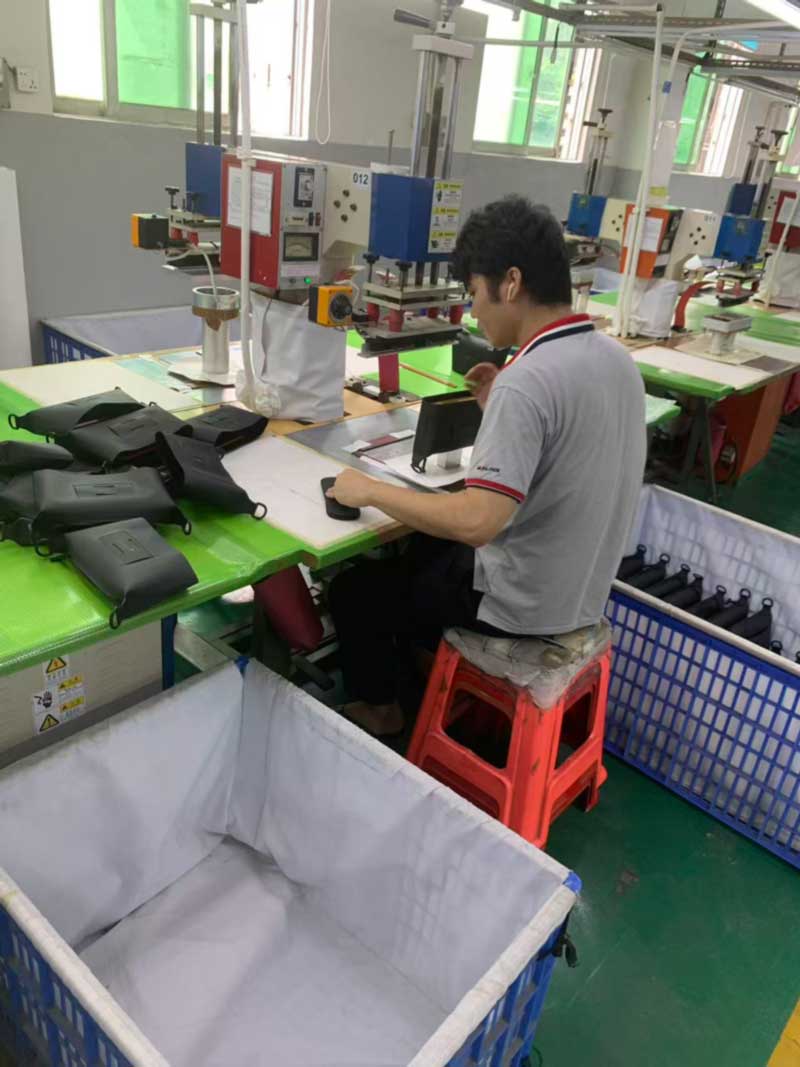
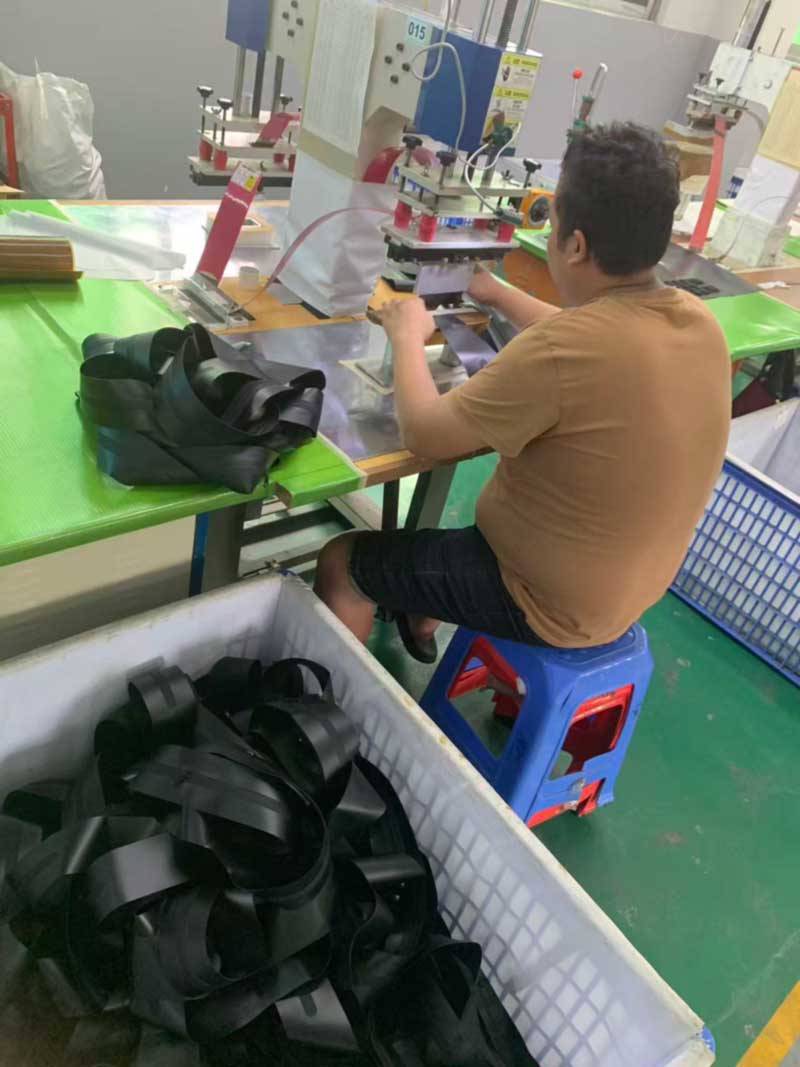
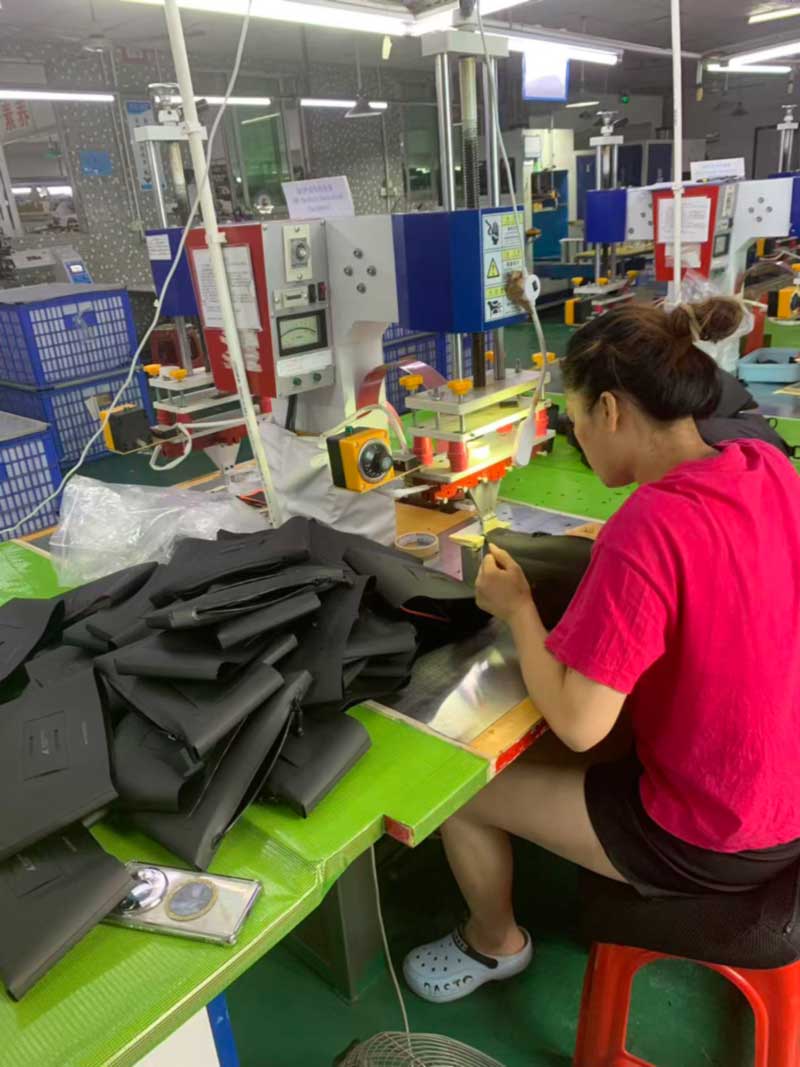
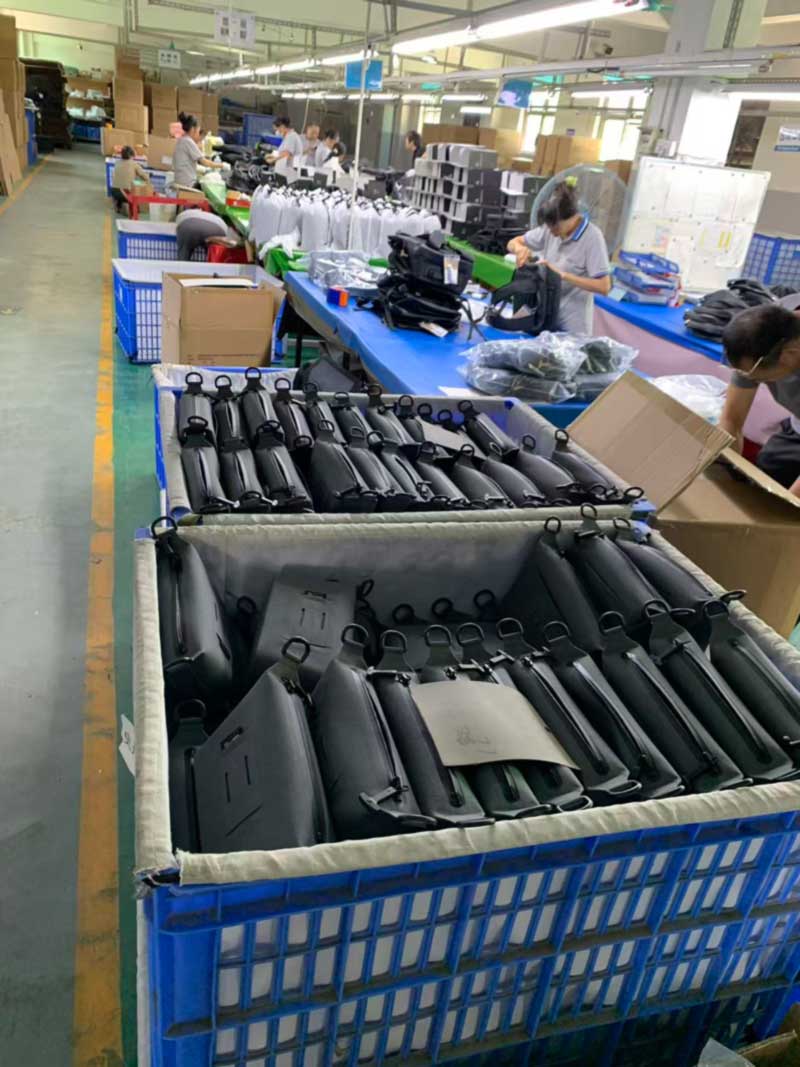
Σταθείτε στην κορυφή της αίθουσας συγκόλλησης και μετρήστε τους σταθμούς. Το καθένα έχει έναν αριθμό με στένσιλ στο μηχάνημα — 011, 012, 015, 020, 021 — τη δική του μήτρα σφιγμένη στην πρέσα, το δικό του δίσκο εξαρτημάτων και τον δικό του επενδεδυμένο κάδο κάτω από τα τελικά εξαρτήματα συγκράτησης. Κανείς τους δεν φτιάχνει τσάντα. Κάθε ένας από αυτούς φτιάχνει ένα κομμάτι από ένα.
Αυτό είναι το μέρος των συγκολλημένων κατασκευών που σπάνια βλέπουν οι αγοραστές και είναι το μέρος που καθορίζει τον χρόνο παράδοσης, το κόστος εργαλείων και γιατί ένα συγκολλημένο προϊόν δεν μπορεί να παρατεθεί από μια φωτογραφία.
Κάθε σταθμός φέρει το δικό του καλούπι, το δικό του δίσκο εξαρτημάτων και τον δικό του κάδο. Κανένας τους δεν φτιάχνει ολόκληρη τσάντα.
Οι ραμμένες τσάντες συναρμολογούνται από πάνελ. Οι συγκολλημένες σακούλες συναρμολογούνται από εξαρτήματα
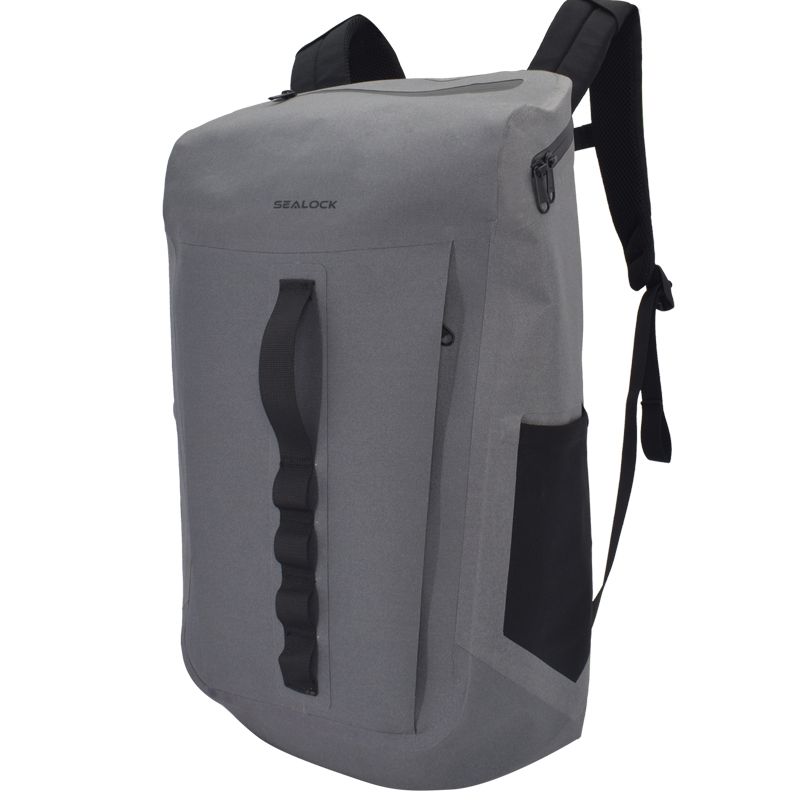
Ένα συμβατικό ραμμένο πακέτο κατασκευάζεται από επίπεδα πάνελ ενωμένα στο μηχάνημα και τα περισσότερα από τα μικρά χαρακτηριστικά του - μια λαβή, μια γλωττίδα δακτυλίου D, ένας βρόχος συμπίεσης - προστίθενται με ράψιμο ιστού σε ένα πάνελ καθώς συνδυάζεται. Τα χέρια του χειριστή και το περιθώριο ραφής κάνουν τον εντοπισμό.
Η συγκολλημένη κατασκευή δεν λειτουργεί με αυτόν τον τρόπο. Μια συγκόλληση χρειάζεται ομοιόμορφη πίεση και ακόμη και να μένει σε ολόκληρη την περιοχή της, πράγμα που σημαίνει ότι κάθε χαρακτηριστικό πρέπει να κάθεται επίπεδο μέσα σε μια κοπή για αυτό το χαρακτηριστικό. Μια πλατφόρμα αγκύρωσης λαβής είναι ένα ζάρι. Ένα έμπλαστρο τοποθέτησης δακτυλίου D είναι ένα άλλο. Ένα γεμισμένο πίσω πάνελ με κανάλια εξαερισμού είναι και πάλι ένα άλλο, και έτσι κάθε θηλιά πλέγματος συγκολλάται σε μια όψη, κάθε ενίσχυση του φερμουάρ, κάθε πλάκα βάσης.
Μετρήστε τα σε ένα πακέτο μεσαίου μεγέθους και ο αριθμός προσγειώνεται κάπου μεταξύ είκοσι και τριάντα συγκολλημένων υποσυστημάτων πριν από το τελικό κλείσιμο, το καθένα παράγεται στον δικό του σταθμό, το καθένα συσσωρεύεται στον δικό του κάδο, τα οποία πρέπει να φτάσουν στην τελική συναρμολόγηση σε αντίστοιχες ποσότητες. Οι κάδοι που τρέχουν στο διάδρομο δεν είναι αποθηκευτικοί. Είναι το έργο σε εξέλιξη μιας κατασκευής που είναι παράλληλη παρά γραμμική.
Βρόχοι πλέγματος και μπαλώματα αγκύρωσης συγκολλημένα σε παρτίδες, μπροστά από τα πάνελ στα οποία θα τοποθετηθούν.
Τι σημαίνει αυτό για εργαλεία, δειγματοληψία και MOQ
Ακολουθούν τρεις πρακτικές συνέπειες και εξηγούν τις περισσότερες από τις ερωτήσεις που μας κάνουν οι αγοραστές στο στάδιο της προσφοράς.
Πρώτον, εργαλεία. Κάθε νέα γεωμετρία χαρακτηριστικών χρειάζεται ένα ζάρι. Ένα πακέτο που επαναχρησιμοποιεί τις υπάρχουσες γεωμετρίες αγκύρωσης και βρόχου δεν φέρει σχεδόν κανένα νέο εργαλείο. ένα πακέτο που εισάγει τα δικά του σχήματα υλικού, ένα διαφορετικό προφίλ λαβής και ένα νέο μοτίβο καναλιού πίσω πλαισίου φέρει αρκετές μήτρες πριν από την ύπαρξη του πρώτου δείγματος. Αυτός είναι ο λόγος για τον οποίο δύο τσάντες που φαίνονται παρόμοια περίπλοκες μπορούν να αναφέρονται πολύ διαφορετικά και γιατί ρωτάμε νωρίς ποιες λεπτομέρειες είναι πραγματικά συγκεκριμένες για τη μάρκα και ποιες είναι απλώς η έκδοση που εμφανίστηκε στη φωτογραφία αναφοράς.
Δεύτερον, χρόνος δειγματοληψίας. Το τυπικό παράθυρο του δείγματός μας είναι 7 έως 15 ημέρες, και όταν ένα πρόγραμμα προσγειώνεται σε αυτό το εύρος είναι σχεδόν εξ ολοκλήρου ερώτηση εργαλείων και όχι συναρμολόγησης. Η κοπή και η απόδειξη μιας μήτρας χρειάζονται μέρες. η συναρμολόγηση του δείγματος διαρκεί ώρες.
Τρίτον, ελάχιστη ποσότητα παραγγελίας. Το MOQ από 300 κομμάτια στα περισσότερα μοντέλα δεν είναι ένα αυθαίρετο εμπορικό δάπεδο. Είναι το σημείο στο οποίο η εγκατάσταση καλουπιών, η έγκριση πρώτου τεμαχίου και η αλλαγή γραμμής σε είκοσι μονούς σταθμούς αποσβένονται σε ένα λογικό κόστος ανά μονάδα. Κάτω από αυτό, το κόστος εγκατάστασης ανά τσάντα ανεβαίνει πιο γρήγορα από ό,τι αναμένουν οι περισσότεροι αγοραστές.
Η άλλη πλευρά είναι ότι από τη στιγμή που υπάρχουν οι μήτρες, οι επαναλαμβανόμενες παραγγελίες είναι γρήγορες και συνεπείς. Ο σταθμός εκτελεί τον ίδιο κύκλο σύντηξης κάθε φορά αντί να βασίζεται σε έναν χειριστή που αναπαράγει ένα περιθώριο ραφής με το μάτι, γι' αυτό τα συγκολλημένα προγράμματα παρουσιάζουν συνήθως λιγότερη διακύμανση μεταξύ των σειρών παραγωγής από τα ραμμένα ισοδύναμα.
Ένα χαρακτηριστικό που δεν μπορεί να καθίσει επίπεδο σε μια μήτρα δεν μπορεί να συγκολληθεί - η γεωμετρία αποφασίζει την κατασκευή εργαλείων πριν κλειδώσει το σχέδιο.
Τα ανταλλακτικά που είναι προϊόντα από μόνα τους
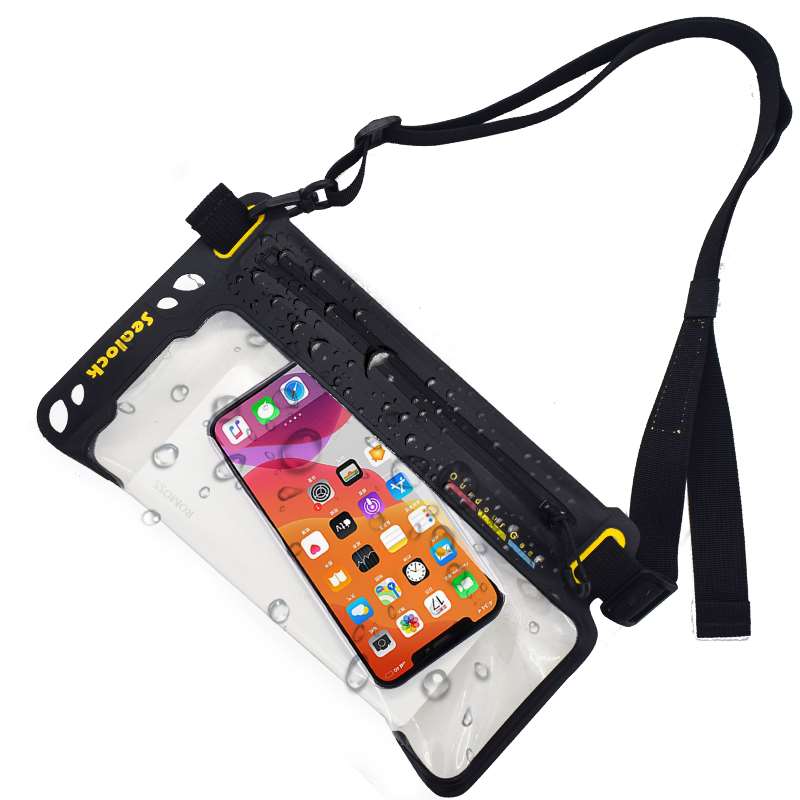
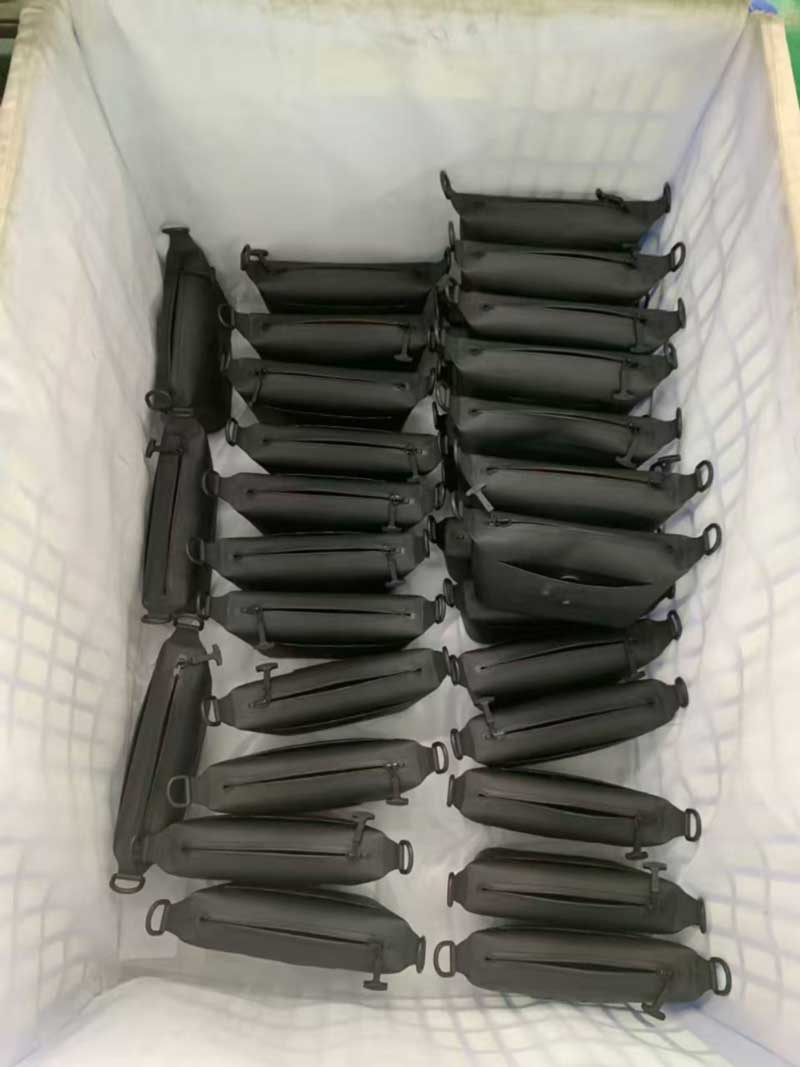
Δεν είναι όλα στο πάτωμα ένα συστατικό. Οι ίδιοι σταθμοί που συγκολλούν τα μπαλώματα αγκύρωσης παράγουν επίσης ολόκληρα μικρά αντικείμενα - συγκολλημένες ιμάντες μπουκαλιών, τσάντες τεχνολογίας, κωνικές θήκες σφεντόνων - τα οποία βγαίνουν από τη γραμμή ως έτοιμες μονάδες και όχι ως υποσυστήματα.
Αυτά είναι άξια αναφοράς γιατί οι μάρκες συχνά τα υποτιμούν. Ένα μικρό συγκολλημένο εξάρτημα φέρει σχεδόν το ίδιο βάρος εργαλείων με ένα μεγάλο: χρειάζεται ακόμα μήτρες, χρειάζεται ακόμα έγκριση από το πρώτο κομμάτι, χρειάζεται ακόμα το δικό του χρωματικό πρότυπο. Αυτό που δεν φέρει είναι η εργασία συναρμολόγησης, γι' αυτό και τα αξεσουάρ είναι συχνά ο πιο αποτελεσματικός τρόπος για μια μάρκα να επεκτείνει μια συλλογή — και επίσης γιατί η προσφορά ενός σε κλάσμα της τιμής ενός σακιδίου σπάνια αντικατοπτρίζει το πραγματικό κόστος της εγκατάστασης.
Έτοιμοι συγκολλημένοι ιμάντες — από τους ίδιους σταθμούς που παράγουν εξαρτήματα για μεγαλύτερα πακέτα.
Τρεις πελάτες, τρία εντελώς διαφορετικά pack-out, ένα απόγευμα
Στο μακρινό άκρο του ορόφου, το Packaging Group 1 εκτελούσε τρία προγράμματα ταυτόχρονα και η διαφορά μεταξύ τους είναι μια χρήσιμη εικόνα του τι σημαίνει στην πράξη «έτοιμο για λιανική».
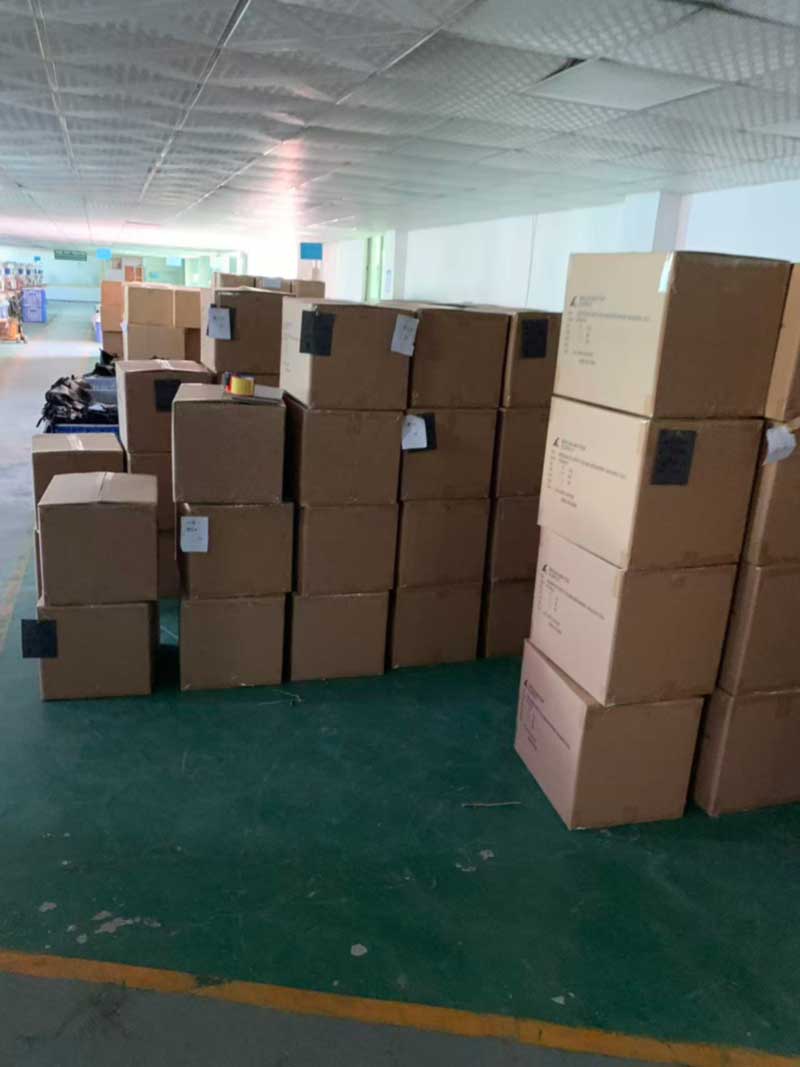
Ένα πρόγραμμα συσκευάζεται σε τυπωμένα πτυσσόμενα χαρτοκιβώτια με ξεχωριστή λευκή σακούλα σκόνης με κορδόνι περίσφιξης ανά μονάδα — μια παρουσίαση στο ράφι λιανικής όπου το κουτί αποτελεί μέρος της εμπειρίας του προϊόντος. Ένα δεύτερο συσκευάζεται σε τυπωμένες τσάντες αλληλογραφίας που φέρουν αναγνωριστικά προϊόντος και ρυθμιστικά σήματα, κατασκευασμένο για αποστολή απευθείας στον καταναλωτή, όπου το πρώτο πράγμα που αγγίζει ο πελάτης είναι η ίδια η τσάντα. Ένα τρίτο συσκευάζει σε απλές ατομικές πολυσακούλες μέσα σε χαρτοκιβώτια εξαγωγής τυπωμένα με τις σημάνσεις χαρτοκιβωτίων του ίδιου του αγοραστή, που προορίζονται για κέντρο διανομής και όχι για κατώφλι.
Ίδιο εργοστάσιο, ίδια εβδομάδα, τρεις διαφορετικοί ορισμοί του τελειωμένου. Κάθε ένα έχει τη δική του λίστα συστατικών, τη δική του λογική μέτρησης και τους δικούς του τρόπους αποτυχίας, και κανένα από αυτά δεν ανέχεται να αυτοσχεδιαστεί στο τέλος μιας διαδρομής. Τα εξαρτήματα της συσκευασίας παραγγέλλονται και τοποθετούνται σύμφωνα με το σχέδιο παραγωγής με τον ίδιο τρόπο που είναι το ύφασμα σώματος, επειδή ένα δοχείο που είναι πλήρες εκτός από τις σακούλες σκόνης δεν είναι ένα δοχείο που μπορεί να αποσταλεί.
Ομάδα συσκευασίας 1: χαρτοκιβώτια λιανικής, σακούλες σκόνης ανά μονάδα και δύο άλλες μορφές συσκευασίας που εκτελούνται το ίδιο απόγευμα.
Εκεί που η αίθουσα συγκόλλησης συναντά το δικό μας εύρος συμπίεσης
Η παραπάνω λογική υποσυναρμολόγησης είναι και ο δικός μας λόγοςσακούλα συμπίεσης με ενσωματωμένη αντλίαφαίνεται όπως φαίνεται. Το περίβλημα της αντλίας δεν έχει τοποθετηθεί σε τσέπη και δεν είναι ραμμένο. συγκολλάται απευθείας στο πλαίσιο του αμαξώματος σε έναν ειδικό σταθμό με μια μήτρα περικοπής γύρω από το προφίλ του περιβλήματος, κάτι που επιτρέπει στη διεπαφή να σφραγίζεται και όχι απλώς να καλύπτεται.
Το ίδιο ισχύει και για τη βαλβίδα στοέκδοση χειρός αντλίαςκαι το συγκολλημένο πλαίσιο παραθύρου και στα δύο. Καθένα από αυτά είναι ένας ξεχωριστός σταθμός, ένα ξεχωριστό καλούπι και ένας ξεχωριστός ενσωματωμένος έλεγχος και καθένα από αυτά επαληθεύεται στο τελικό προϊόν με την τυπική διαδικασία διατήρησης κενού - εκκένωση, στάση για είκοσι τέσσερις ώρες, προσδιορισμός τυχόν απώλειας αέρα.
Χαρτοκιβώτια με σήμανση σύμφωνα με τις προδιαγραφές του αγοραστή, τοποθετημένα για παραλαβή.
Για αγοραστές που καθορίζουν ένα συγκολλημένο πρόγραμμα
Το χρήσιμο συμπέρασμα για όποιον αναπτύσσεται μαζί μας είναι να αντιμετωπίζουμε τη γεωμετρία χαρακτηριστικών ως οδηγό κόστους στο ίδιο επίπεδο με το υλικό και τη χωρητικότητα. Η επαναχρησιμοποίηση μιας αποδεδειγμένης γεωμετρίας αγκύρωσης ή βρόχου όπου η επωνυμία δεν έχει ισχυρή άποψη γι' αυτό και η δαπάνη του προϋπολογισμού εργαλείων στις δύο ή τρεις λεπτομέρειες που είναι πραγματικά διακριτικές, παράγει ένα καλύτερο προϊόν σε μικρότερο χρονικό πλαίσιο από την ομοιόμορφη διανομή της καινοτομίας σε κάθε μέρος της τσάντας.
Η Sealock έχει κατασκευάσει συγκολλημένο αδιάβροχο εξοπλισμό για περισσότερα από 20 χρόνια, με συγκόλληση υψηλής συχνότητας και εσωτερική ραφή που τρέχει δίπλα-δίπλα στο Dongguan και στις εγκαταστάσεις μας στην πόλη Χο Τσι Μινχ, ώστε οι αγοραστές να μπορούν να επιλέξουν την προέλευση που ταιριάζει στην τιμολογιακή τους θέση χωρίς να επαναδιαπραγματευτούν την προδιαγραφή. Οι τυπικοί όροι είναι FOB Guangdong, 7–15 ημέρες για δειγματοληψία, 30–45 ημέρες για μαζική παραγωγή και MOQ από 300 τεμάχια στα περισσότερα μοντέλα, με σημεία ελέγχου IQC, IPQC και OQC ως στάνταρ και επιθεώρηση SGS ή QIMA διαθέσιμη κατόπιν αιτήματος. Τα χαρτοκιβώτια λιανικής πώλησης, οι σακούλες σκόνης, τα τυπωμένα ταχυδρομεία, οι ετικέτες και η σήμανση χαρτοκιβωτίων που καθορίζονται από τον αγοραστή διακινούνται εσωτερικά.
Για σχέδια, δείγματα ή προσφορά, επικοινωνήστε μαζί μας στοinfo@sealock.com.hk.
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς.
Πολιτική Απορρήτου
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик